Laboratuvar ve kaplama test hizmetleri

Banyo analizleri ve kaplanmış parça doğrulamalarını üretim kontrol planının parçası olarak yönetiyoruz. Test kapsamı ve kabul kriterleri, parçanın kritikliğine ve müşteri şartnamesine göre proje bazında belirlenir.

Kontrol noktaları

Laboratuvar üretimin neresinde devreye girer?

  1. Kaplama öncesi

    Parça yüzeyi stereomikroskop altında incelenir; çizik, kalıntı, oksit ve yüzey kusurları kaplama öncesinde tespit edilir.

  2. Banyo kontrolü

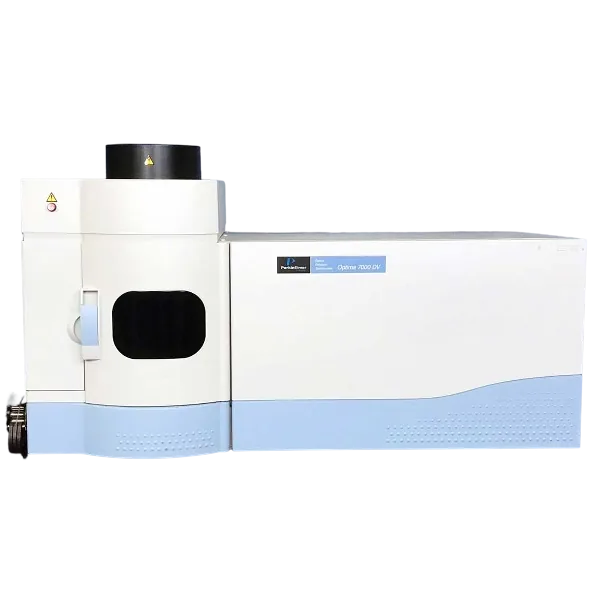
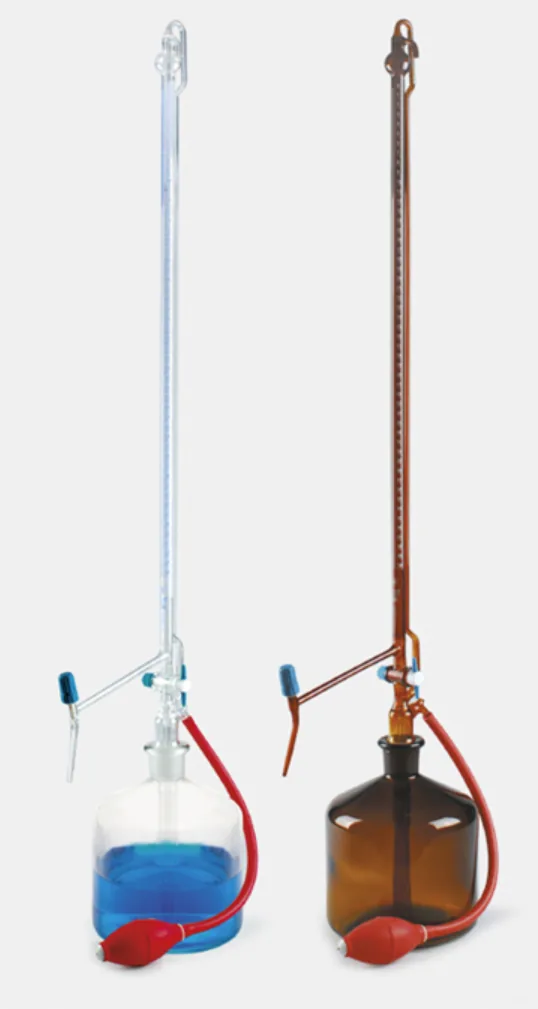
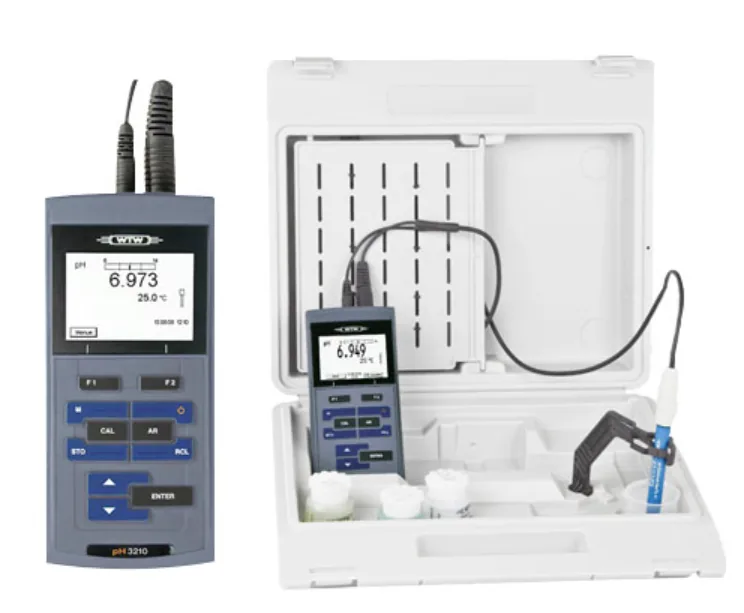
    Hedef elementlerin toplam derişimi ICP-OES ile, yönteme özgü analitler titrasyonla, asitlik/bazlık dengesi pH ölçümüyle izlenir.

  3. Kaplama sonrası ölçüm

    Kaplama kalınlığı X-ray ile ölçülür; gerekiyorsa mikrovickers ile sertlik doğrulanır ve yüzey optik olarak kontrol edilir.

  4. Doğrulama testleri

    Proje gereksinimine göre kesik-bant, bükme ve tuz sisi testleri uygulanabilir.

  5. Raporlama

    Uygun projelerde sonuçlar kayıt altına alınır ve test veya kontrol raporu olarak sunulabilir.

Banyo ve proses analizleri

ICP-OES Analizi

ICP-OES Analizi

Uygun numune hazırlığı ve kalibrasyonla banyodaki hedef elementlerin toplam derişimi ölçülür. Yöntem kimyasal tür ayrımı yapmaz; düşük seviyeli hedeflerin tespiti matris ve raporlama limitine bağlıdır.

Neden önemliBanyodaki metal derişimi düştüğünde kaplama hızı ve kalınlık dağılımı değişir; kirlilik ise yapışma ve görünüm kusurlarına yol açabilir.

Titrasyon Analizi

Titrasyon Analizi

Doğrulanmış reaksiyon ve dönüm noktasıyla yalnız yöntemin seçici olduğu analit belirlenir. Ölçülebilecek bileşen banyo kimyasına bağlıdır; organik katkıların tamamı titrasyonla izlenemez.

Neden önemliBanyo bileşenleri üretim sırasında tükenir veya birikir. Düzenli titrasyon, banyonun tanımlı çalışma aralığında tutulmasını sağlar.

pH Ölçümü

pH Ölçümü

Banyonun asitlik-bazlık dengesi ölçülür ve çalışma aralığında tutulur. Özellikle akımsız nikel, nikel ve asitli bakır banyolarında pH kritik bir proses parametresidir.

Neden önemlipH sapması; kaplama hızını, katman yapısını ve akımsız nikelde fosfor oranını değiştirebilir. Bu da sertlik ve korozyon davranışına yansır.

Kaplanmış parçada neler ölçülür?

XRF

X-Ray Kaplama Kalınlık Ölçümü

XRF ile uygun kaplama-altlık sistemlerinde kalınlık tahribatsız olarak değerlendirilir. Çok katmanlı sistemlerde katmanların ayrılabilmesi; element kombinasyonu, kalınlık, geometri ve kalibrasyon modeline bağlıdır.

Ne söylerHedef kalınlığın tutturulup tutturulmadığını ve kalınlığın parça üzerinde nasıl dağıldığını gösterir.
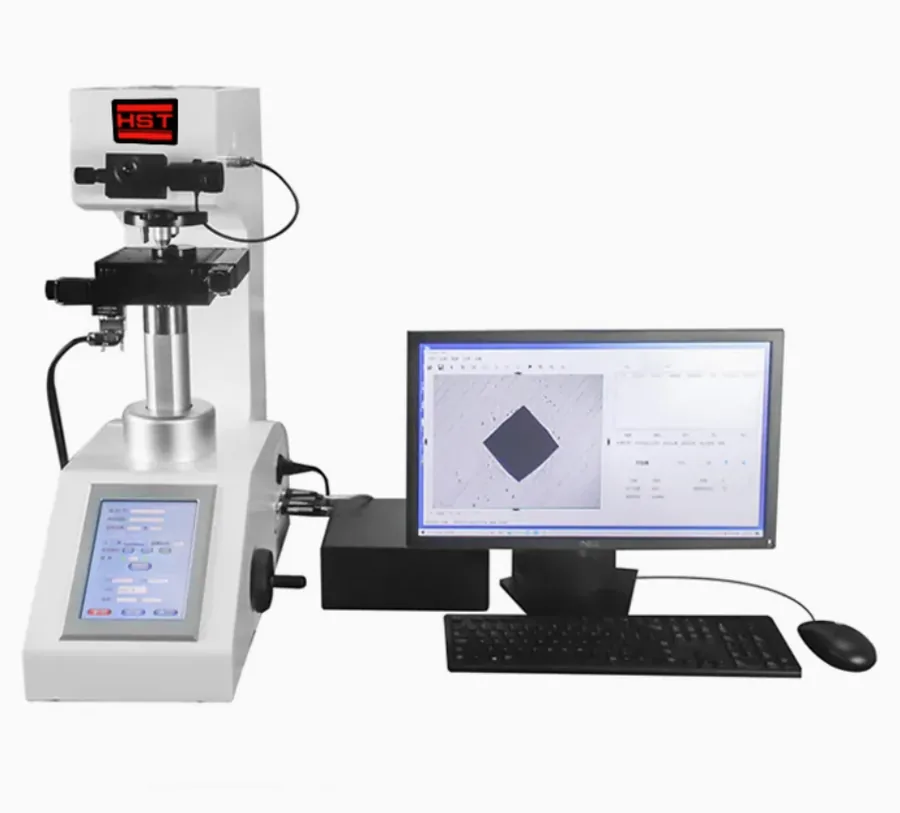
Mikrovickers Sertlik Testi

Mikrovickers Sertlik Testi

Piramit uçlu batıcı ile yüzeye kontrollü yük uygulanır ve oluşan izin boyutundan sertlik hesaplanır. İnce kaplama katmanlarında mikro yük kullanılır.

Ne söylerSert altın, sert gümüş ve nikel-fosfor gibi aşınma dayanımı beklenen kaplamalarda yüzeyin hedeflenen sertlikte olup olmadığını gösterir.
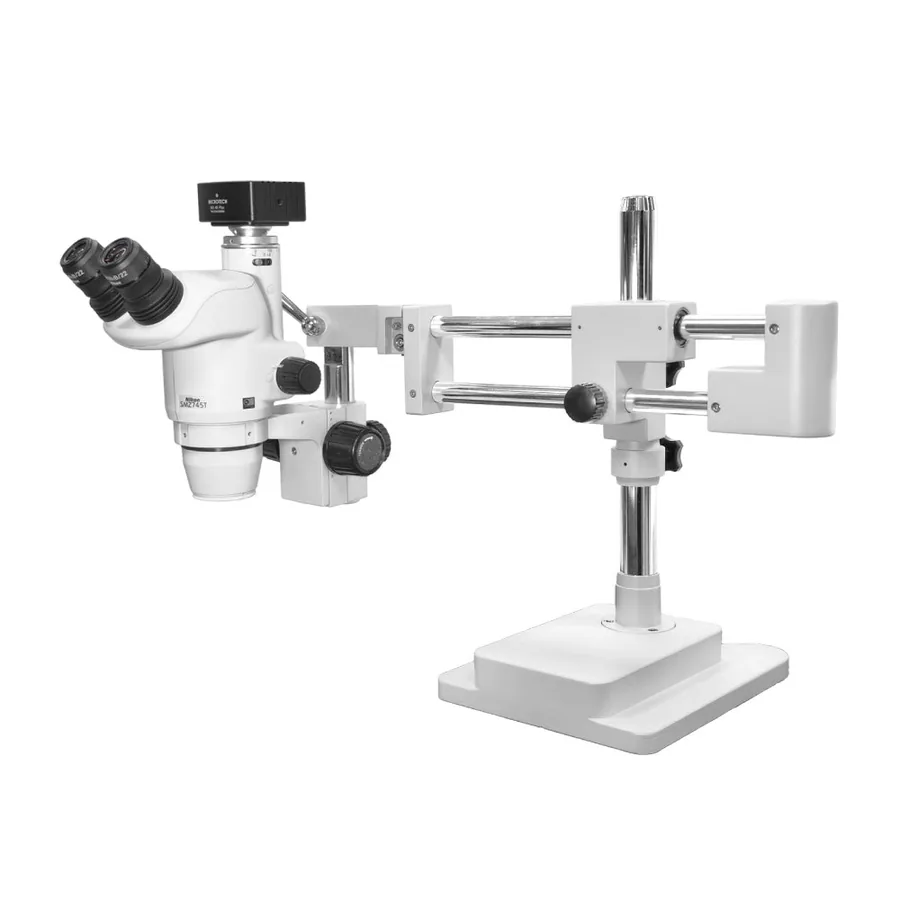
Stereomikroskop ile Optik Kontrol

Stereomikroskop ile Optik Kontrol

Parça yüzeyi kaplama öncesinde ve sonrasında incelenir. Çizik, kalıntı, gözeneklilik göstergeleri, leke ve görsel süreklilik değerlendirilir.

Ne söylerÖncesi/sonrası karşılaştırma görünür yüzey kusurlarını ayırt etmeye yardımcı olur. Nicel kalınlık homojenliği veya gözeneklilik oranı vermez.
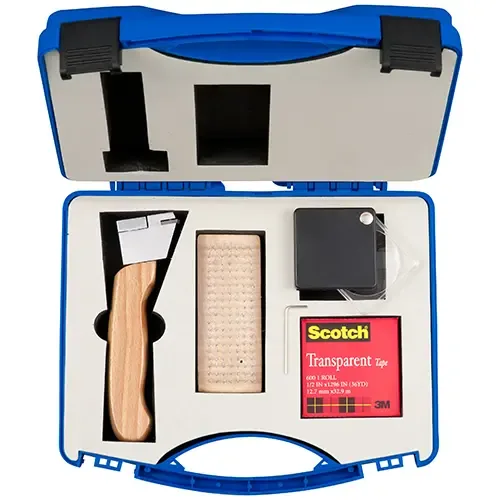
Cross-Cut (Yapışma) Testi

Cross-Cut (Yapışma) Testi

Kaplama yüzeyine ızgara biçiminde kesikler atılır ve bant çekme yöntemiyle katmanın altlıktan ayrılıp ayrılmadığı değerlendirilir.

Ne söylerYalnız uygun kaplama-altlık sisteminde ve tanımlı yöntemle nitel ayrılma göstergesi sağlar. Başarılı sonuç bütün ön işlem zincirini kanıtlamaz.
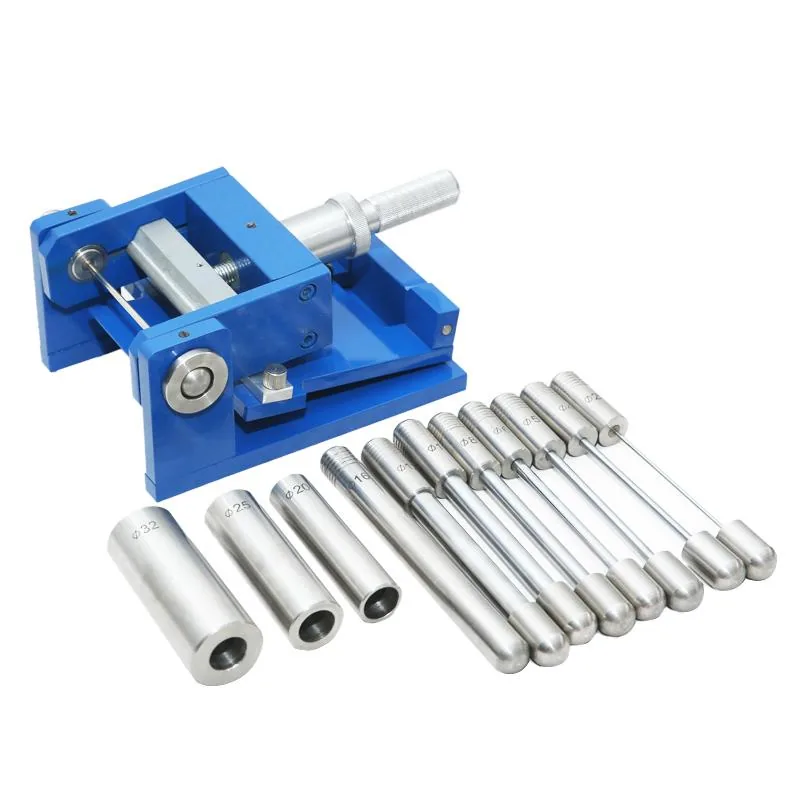
Bükme (Bend) Testi

Bükme (Bend) Testi

Kaplanmış numune belirli bir açıyla bükülür ve bükme bölgesinde çatlama, pullanma veya soyulma olup olmadığı incelenir.

Ne söylerTanımlı bükme koşulunda çatlama, pullanma veya soyulmaya ilişkin nitel gösterge verir; gerçek servis uygunluğunu tek başına kanıtlamaz.
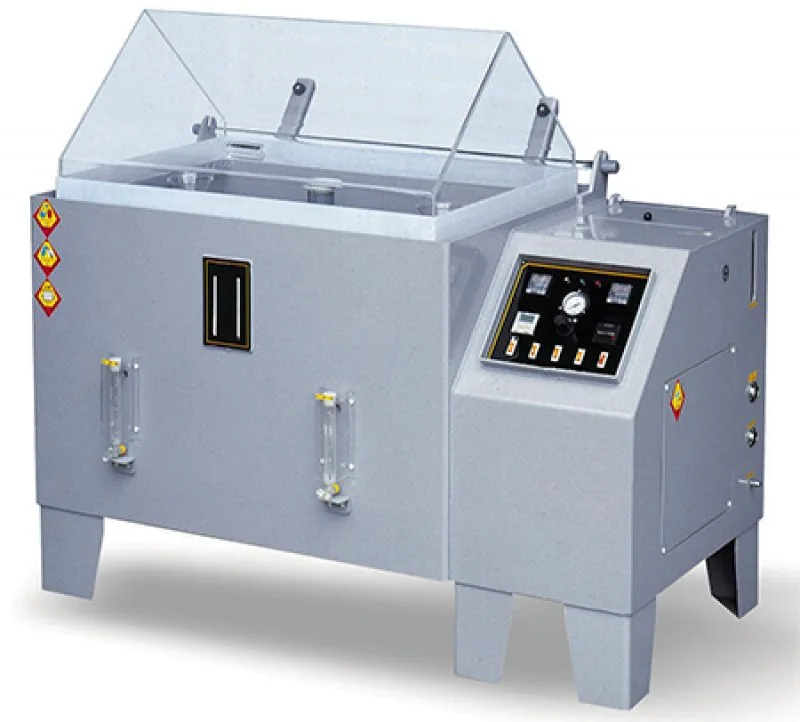
Tuz Sisi (Korozyon) Testi

Tuz Sisi (Korozyon) Testi

Numune, kontrollü tuz sisi ortamında belirlenen süre boyunca bekletilir ve korozyon başlangıcı ile yayılımı değerlendirilir.

Ne söylerSavunma, havacılık ve dış ortam uygulamalarında kaplama sisteminin nem ve tuz maruziyetine karşı davranışını gösterir. Süre ve kabul kriteri proje bazında tanımlanır.
Raporlama ve izlenebilirlik

Ölçülen değer, kayda geçtiği ölçüde anlamlıdır.

Savunma ve havacılık gibi izlenebilirliğin önemli olduğu projelerde kayıtlar parçanın geçmişinin takip edilmesini sağlar. Standart referanslı taleplerde test yöntemi, numune sayısı ve kabul kriterleri proje başında birlikte tanımlanır.

  • Ölçüm sonuçlarının kayıt altına alınması
  • Test veya kontrol raporu
  • Proje bazlı kabul kriteri tanımı
  • Bağımsız laboratuvar yönlendirmesi
  • Gizlilik sözleşmesi (NDA)
Her test Galtek bünyesinde mi yapılıyor?

Testler, doğrulanmış uygulama kapsamına göre Galtek bünyesinde veya gerektiğinde bağımsız laboratuvarda yürütülür. Hangisinin uygulanacağı teklif aşamasında yazılı olarak belirtilir.

Tuz sisi testi ne kadar sürüyor?

Süre tek bir standart değere sahip değildir; kaplama sistemi, çalışma ortamı ve müşteri şartnamesine göre belirlenir ve proje başında tanımlanır.

Test raporu alabilir miyim?

Uygun projelerde gerçekleştirilen kontroller kayıt altına alınarak test veya kontrol raporu ile sunulabilir. Kapsam, proje başında tanımlanan kabul kriterlerine göre belirlenir.

Sadece test hizmeti alabilir miyim?

Test ve analiz talepleri proje bazında değerlendirilir. Numune, istenen yöntem ve varsa şartname bilgisiyle iletildiğinde geri dönüş yapılır.

Test ve analiz talepleriniz için

Numune, istenen yöntem ve varsa şartname bilgisini paylaşın.

+90 212 549 44 34info@galtekkaplama.comPazartesi–Cuma, 09:00–18:00